
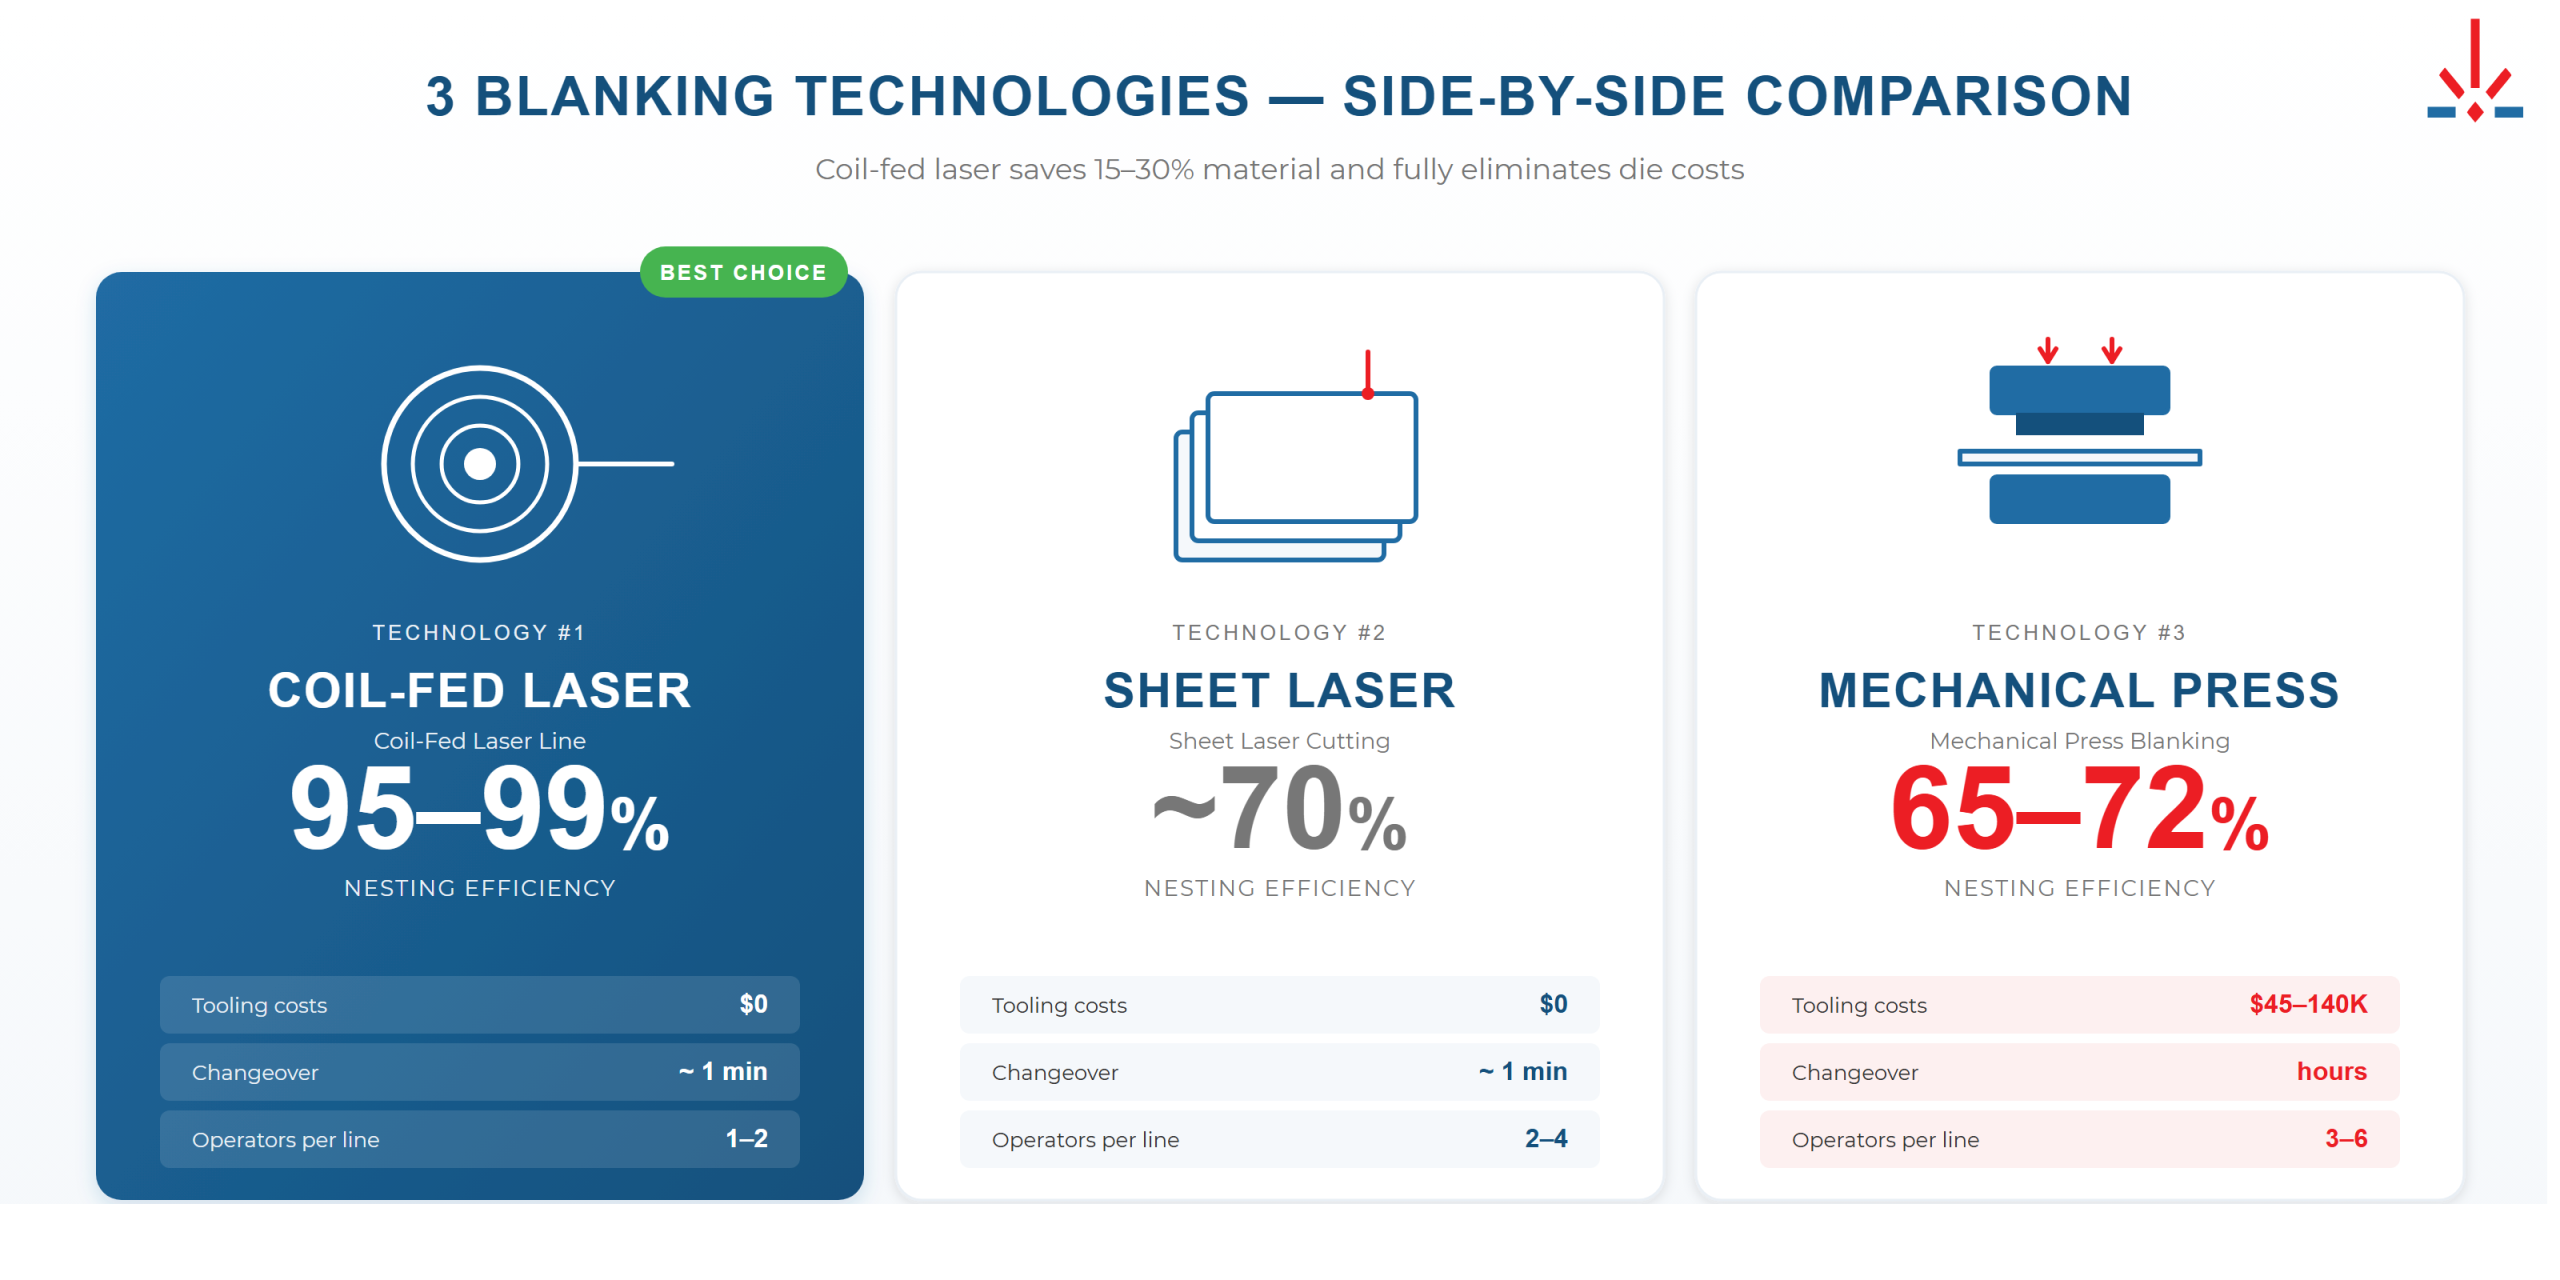
Una linea di taglio laser da coil fa risparmiare il 15-30% di materiale rispetto al laser da lamiera ed elimina del tutto il costo degli stampi. Qui sotto il confronto diretto fra tre tecnologie di blanking su 10 parametri chiave, con i conti alla mano.
Come lavora ciascuna tecnologia
La pressa meccanica trancia i blank con stampi dedicati, da lamiere pretagliate o da nastro. Ogni profilo richiede un set di stampi da 45.000-140.000 $. Il cambio produzione richiede ore. La tecnologia si giustifica solo con serie stabili da centinaia di migliaia di pezzi all’anno.
La macchina laser per lamiera taglia i pezzi da lamiere standard (di norma 1.500 × 3.000 mm). Non servono stampi: il profilo è definito dal software. Il limite: ogni lamiera va caricata, lavorata, poi vanno scaricati scheletro e pezzi. Il ciclo è discontinuo.
La linea di taglio laser da coil taglia i blank direttamente dal coil. Il coil viene svolto, il nastro spianato, il laser taglia il profilo, lo sfrido viene rimosso e i pezzi finiti vengono impilati automaticamente. Il processo è continuo: l’unica fermata è il cambio coil.
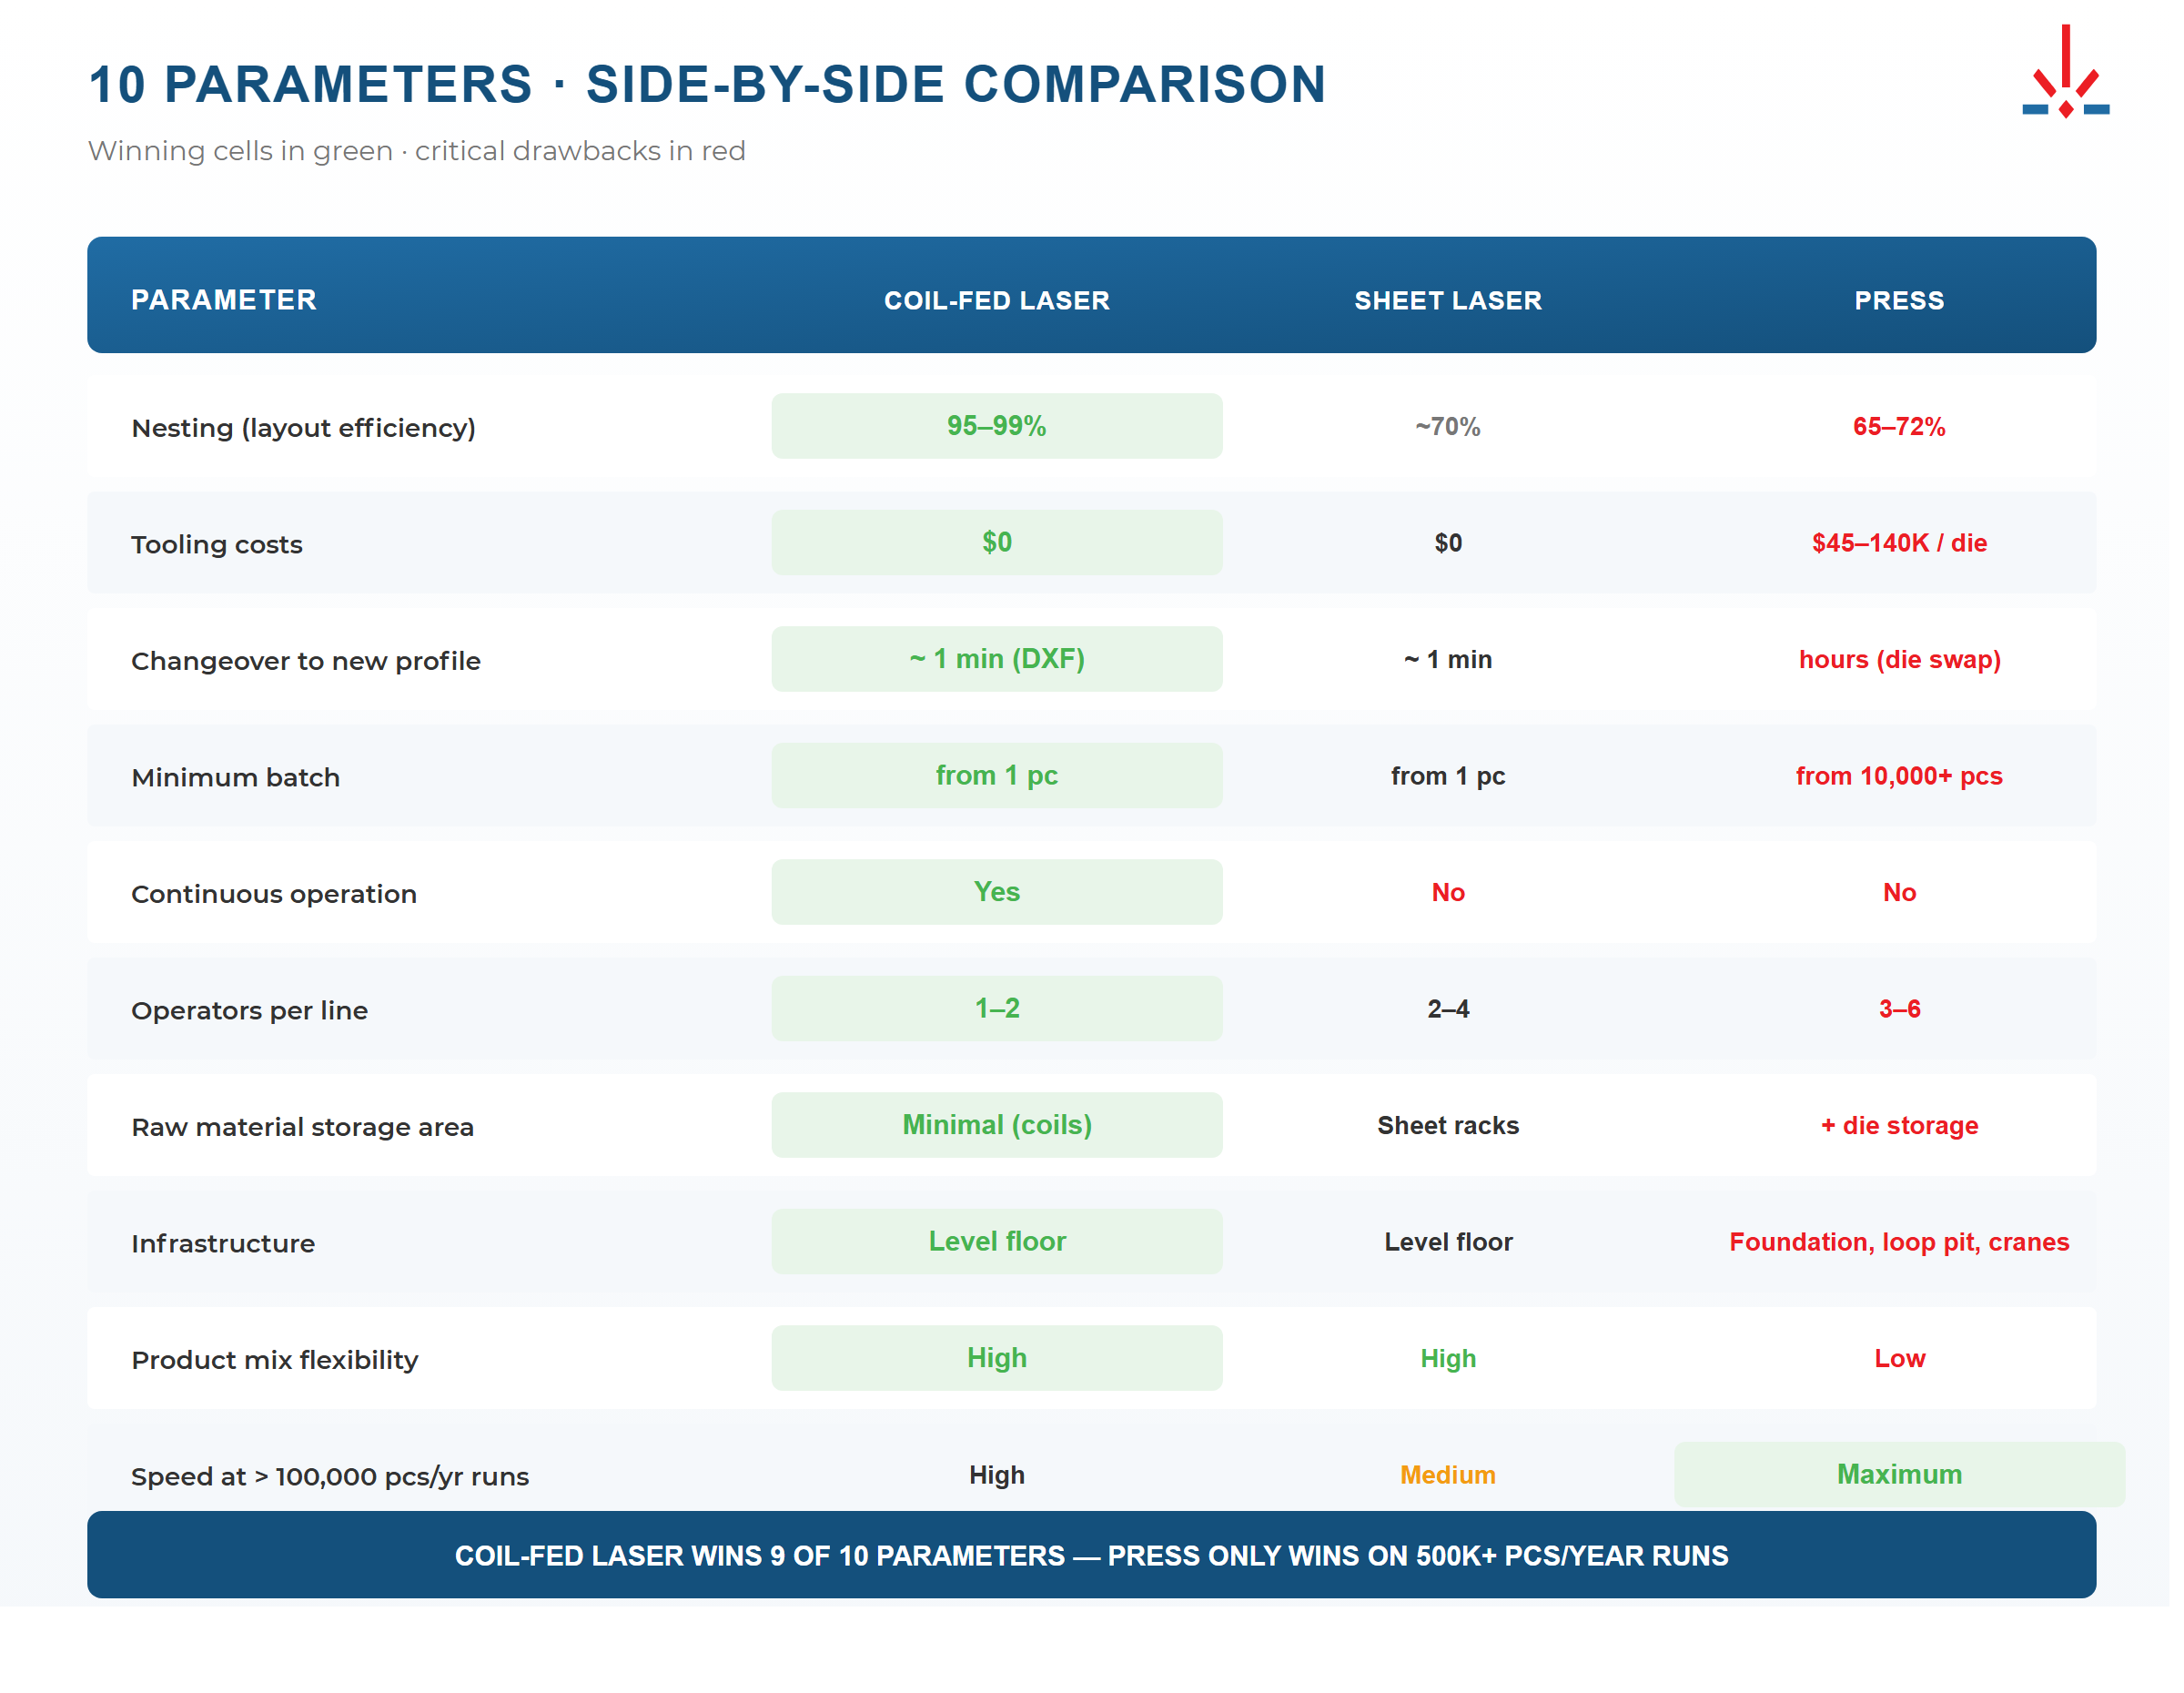
Confronto dei parametri chiave
| Parametro | Linea laser da coil | Laser da lamiera | Pressa meccanica |
|---|---|---|---|
| Resa del nesting | 95-99% | ~70% | 65-72% |
| Costo degli stampi | 0 $ | 0 $ | 45.000-140.000 $ per set |
| Cambio profilo | ~1 min (caricamento DXF) | ~1 min | Ore (cambio stampo) |
| Lotto minimo | Da 1 pezzo | Da 1 pezzo | Oltre 10.000 pezzi |
| Lavoro continuo | Sì (fermata solo per il cambio coil) | No (carico e scarico lamiere) | No (cambi stampo) |
| Operatori per linea | 1-2 | 2-4 (senza automazione) | 3-6 |
| Magazzino materia prima | Minimo (coil) | Ampio (scaffali per lamiere) | Ampio, più il deposito stampi |
| Opere civili | Pavimento piano | Pavimento piano | Fondazione, fossa, carroponti |
| Flessibilità di mix | Alta | Alta | Bassa |
| Velocità oltre 100.000 pezzi/anno | Alta | Media | Massima |
Risparmio di materiale: è lì che stanno i soldi
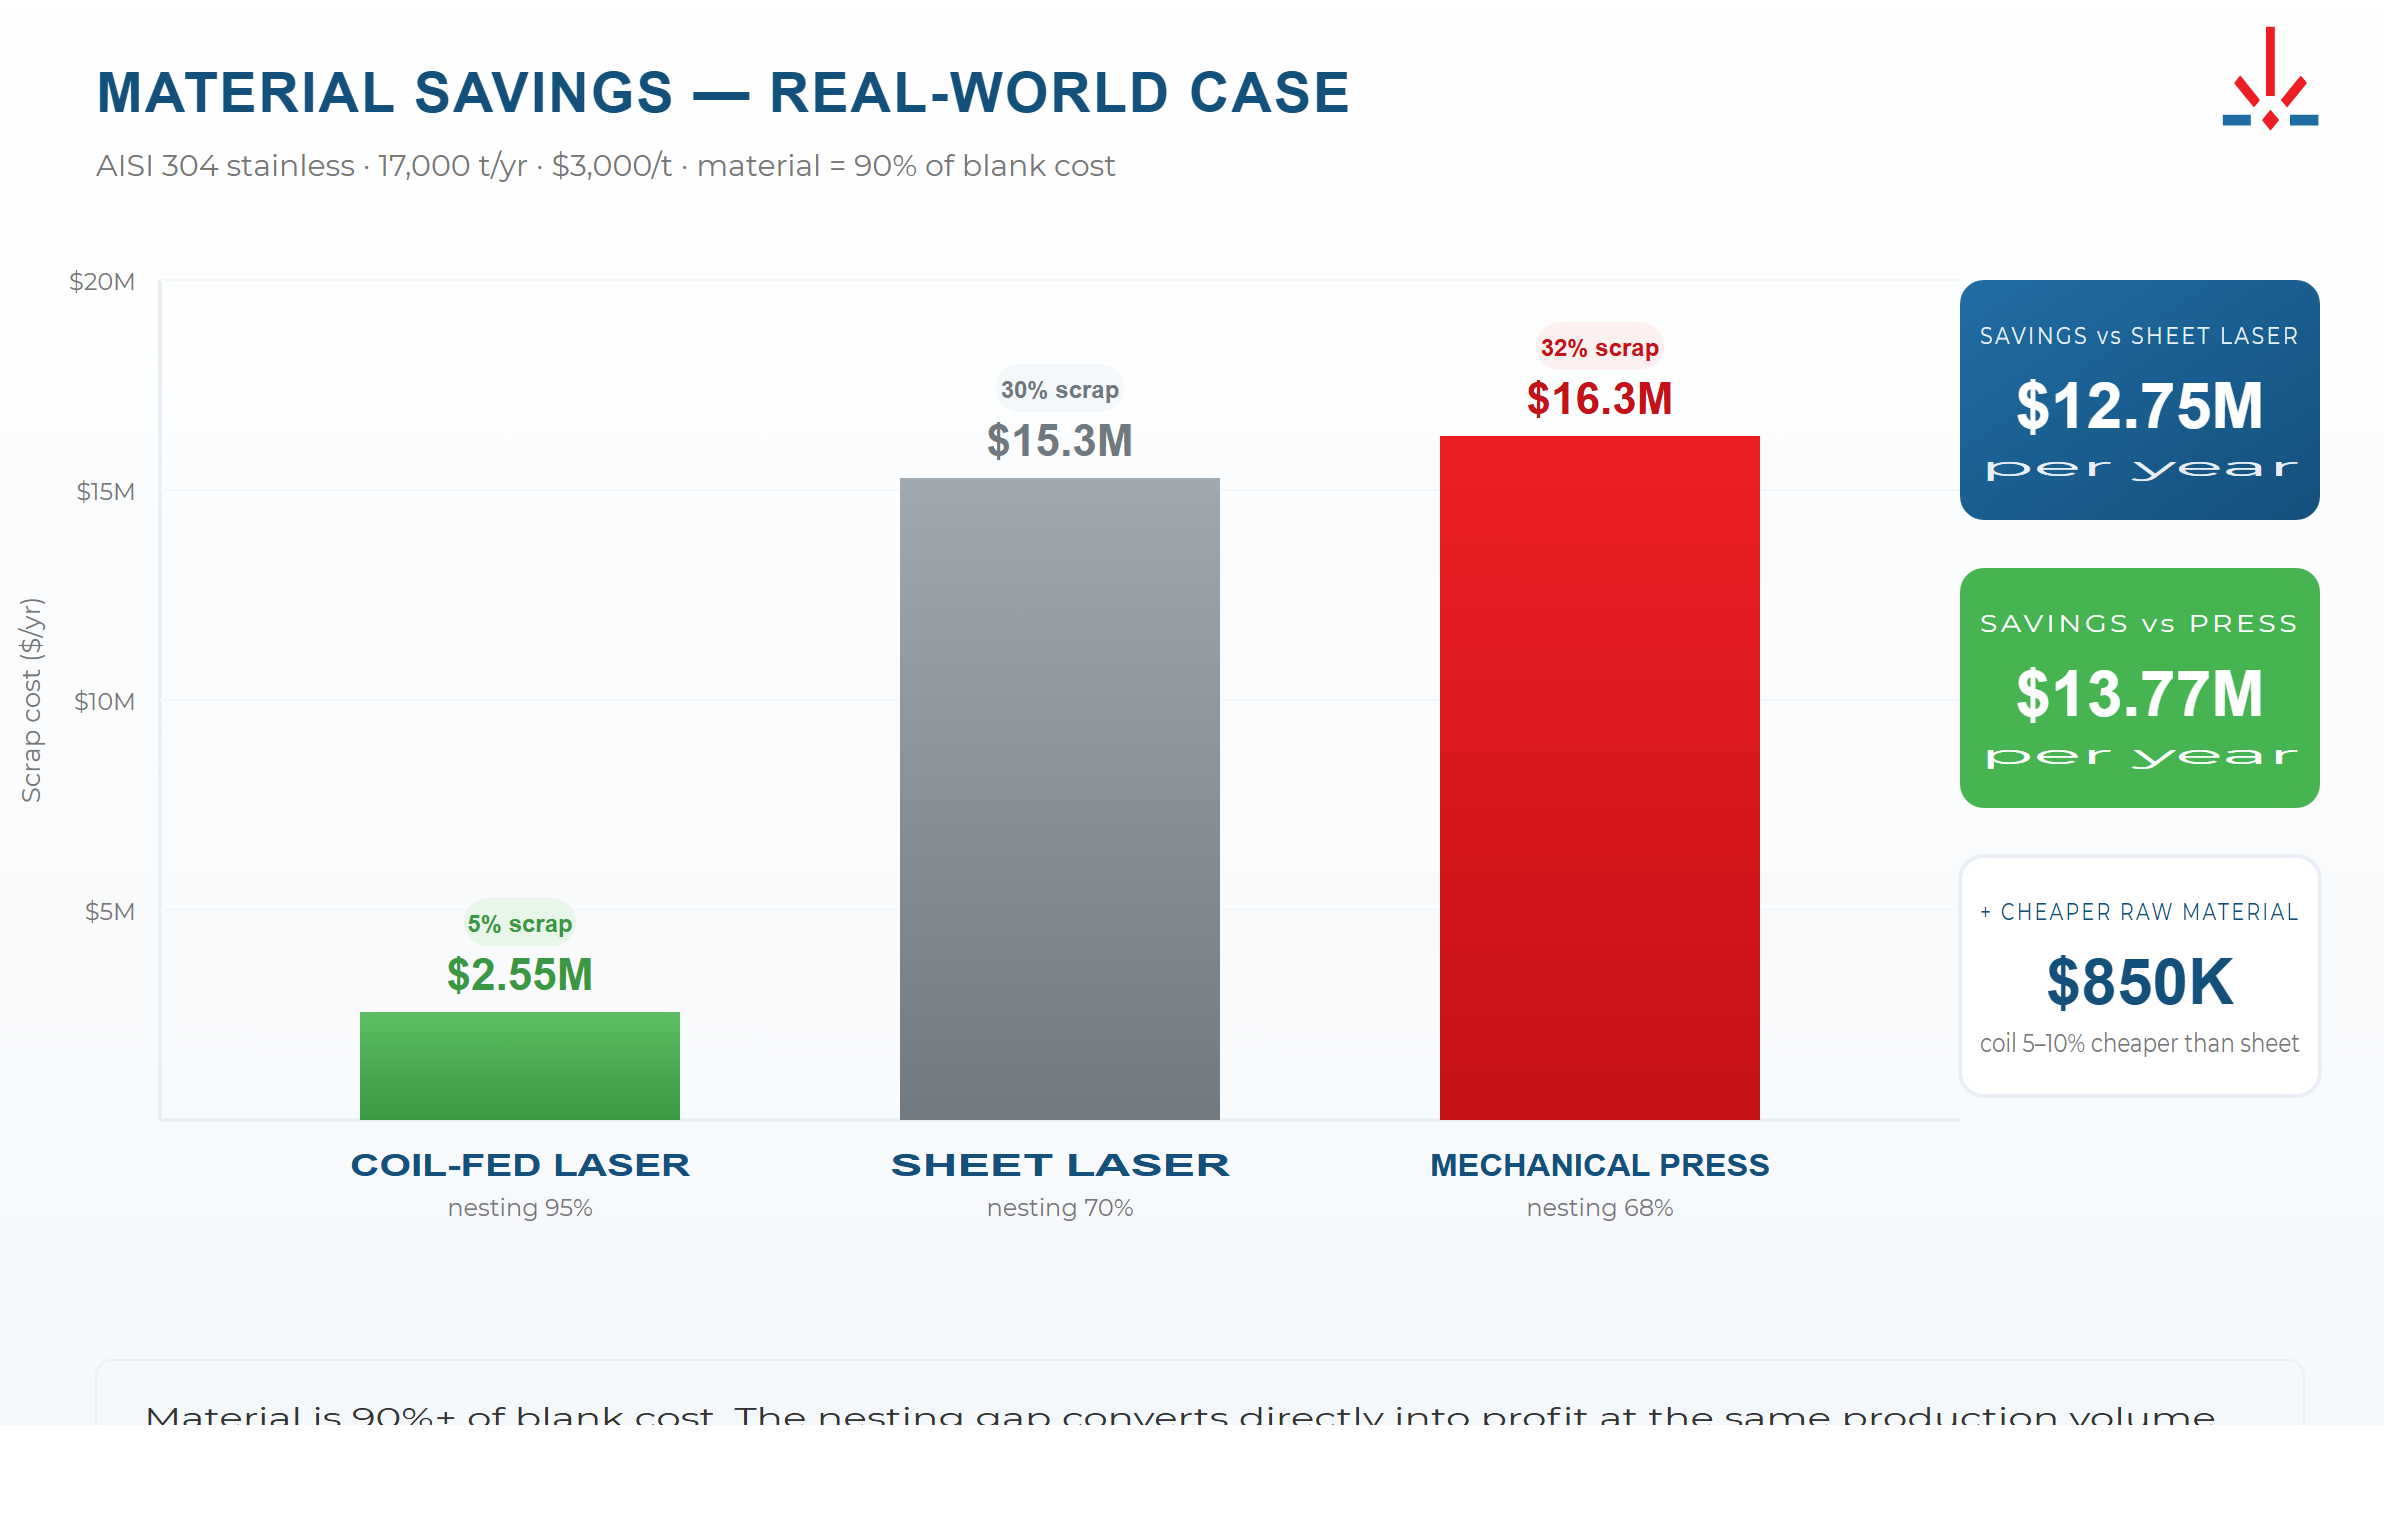
Il materiale pesa per oltre il 90% sul costo di un blank. La differenza di nesting decide da sola la redditività.
Calcolo: acciaio inox AISI 304, 17.000 t all’anno
| Voce | Linea laser da coil | Laser da lamiera | Pressa |
|---|---|---|---|
| Nesting | 95% | 70% | 68% |
| Sfrido | 5% = 850 t | 30% = 5.100 t | 32% = 5.440 t |
| Costo dello sfrido (a 3.000 $/t) | 2,55 mln $ | 15,3 mln $ | 16,3 mln $ |
| Risparmio contro il laser da lamiera | 12,75 mln $/anno | — | — |
| Risparmio contro la pressa | 13,77 mln $/anno | — | — |
In più, l’acciaio in coil costa dal 5 al 10% in meno della lamiera, perché salta il taglio intermedio al centro servizi. Su 17.000 t all’anno sono altri 850.000 $ di risparmio.
Vuole abbassare i costi e produrre di più?
I costi nascosti della pressa
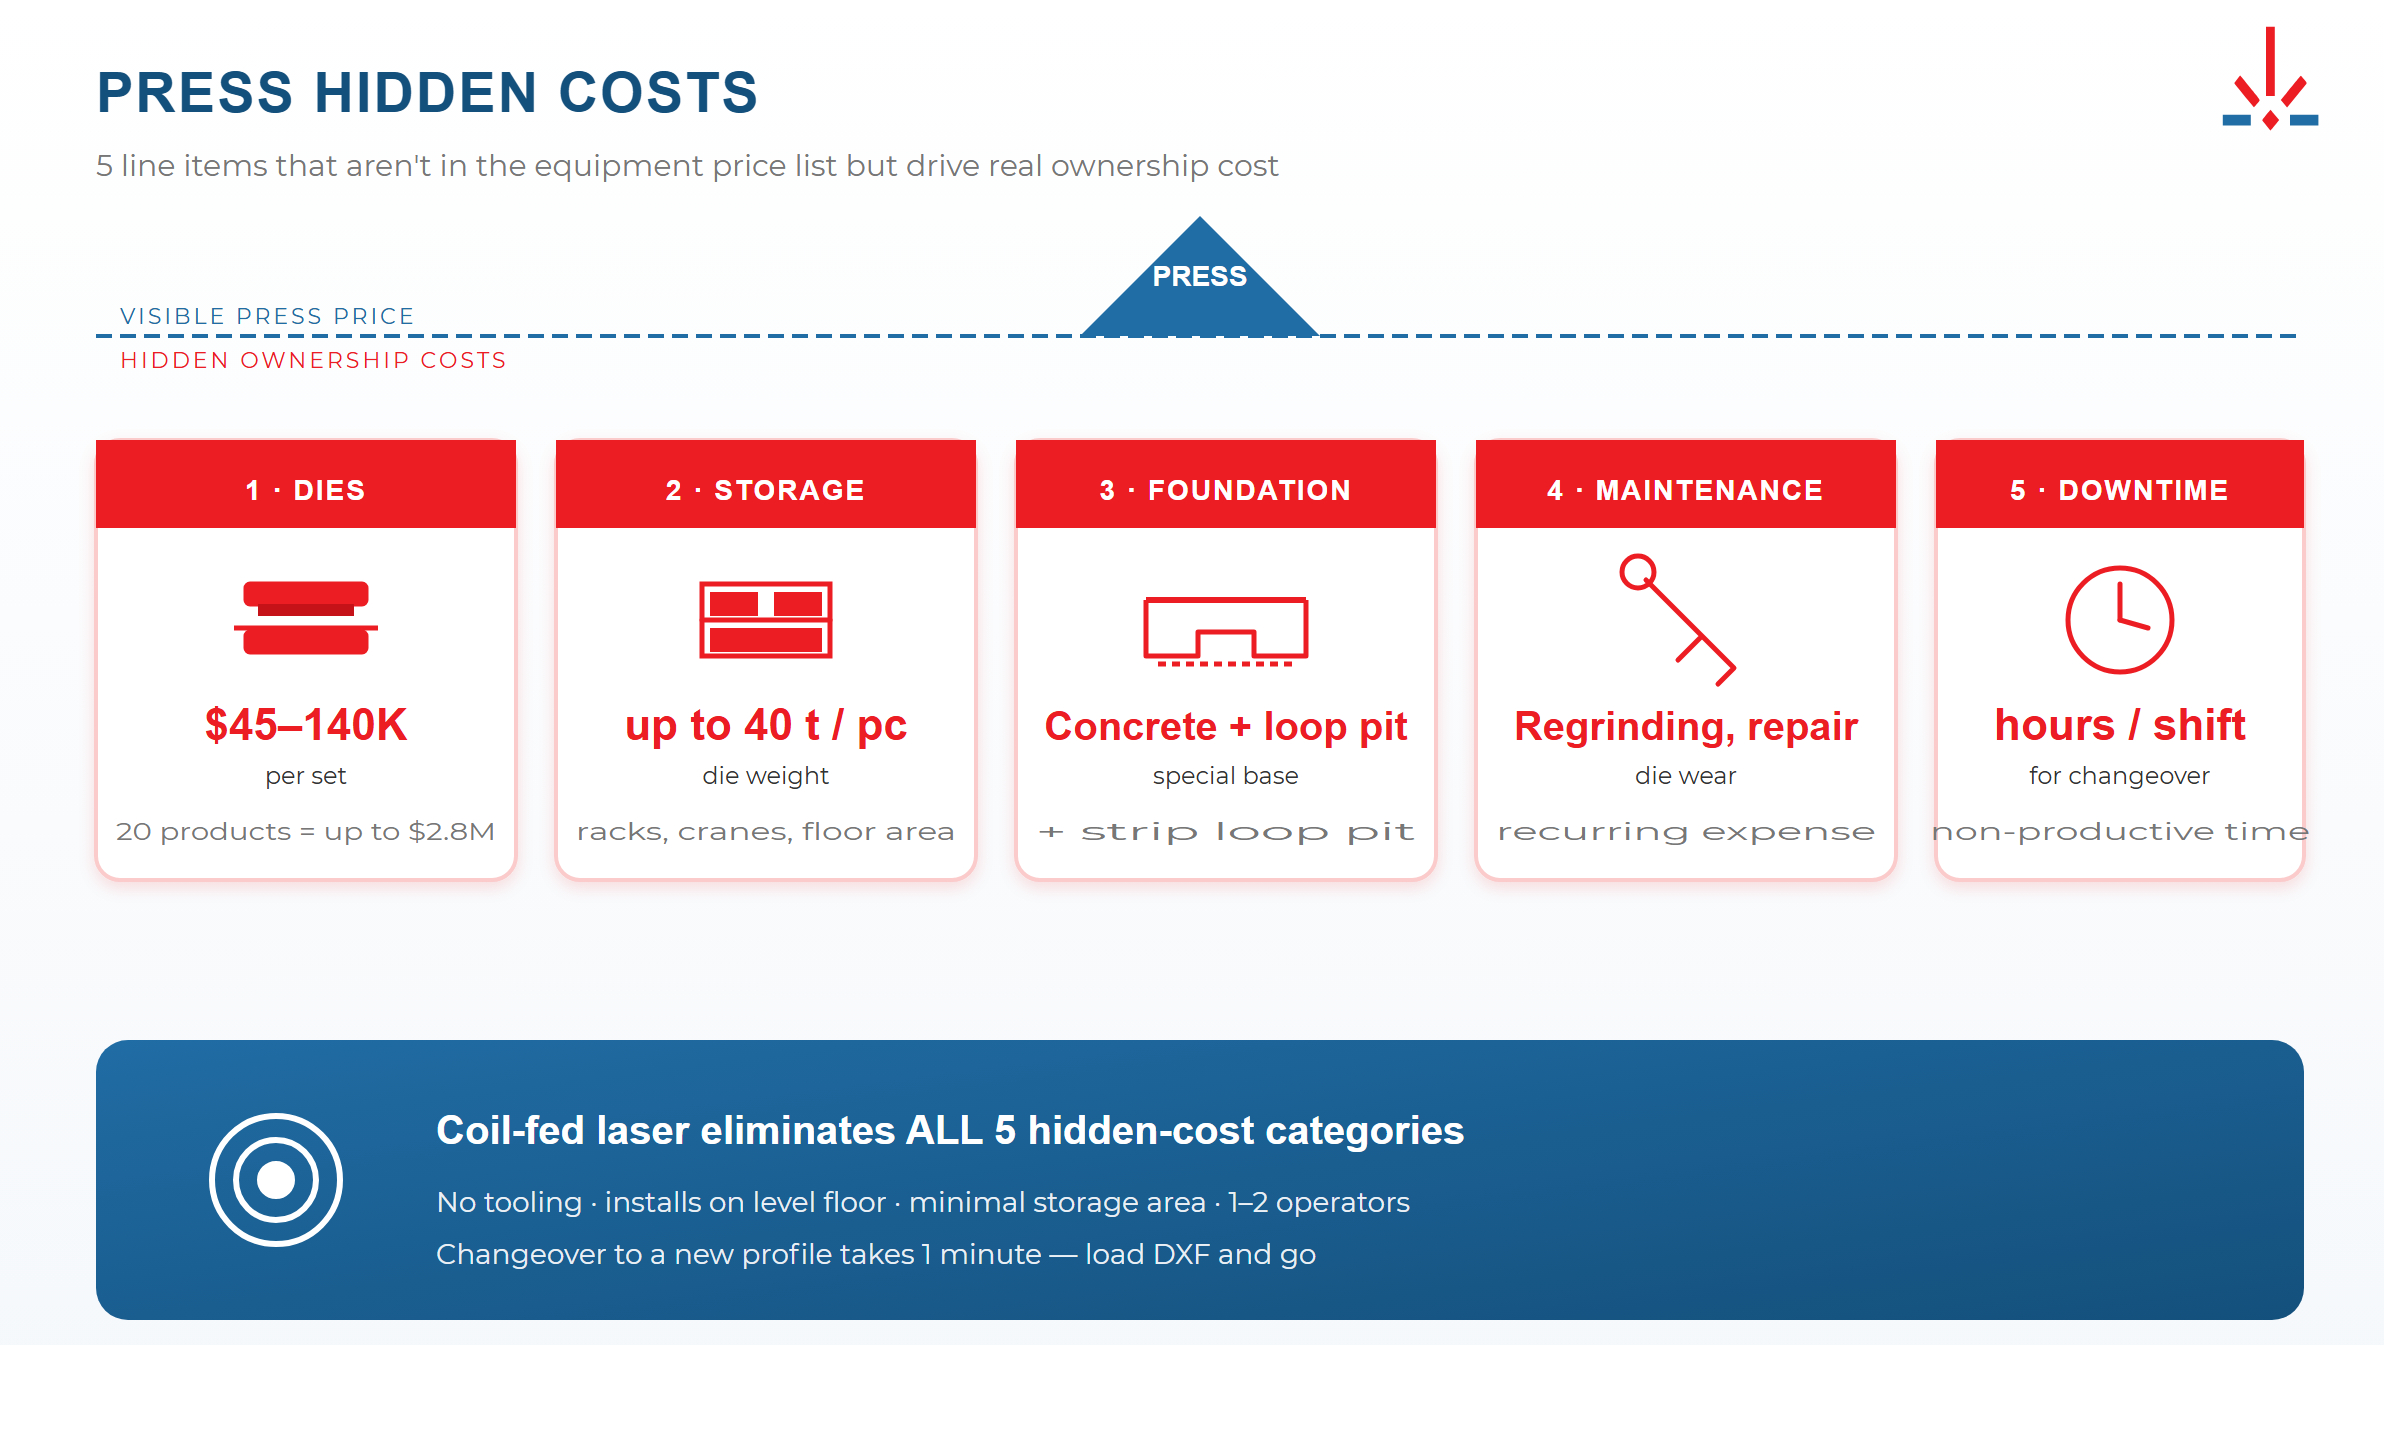
Il costo totale di possesso di una pressa va ben oltre il prezzo della macchina:
- Stampi: 45.000-140.000 $ per set. Con 20 prodotti si arriva a 2,8 mln $ di soli stampi
- Deposito stampi: fino a 40 t l’uno, servono scaffalature, carroponti e superficie
- Fondazione e fossa: la pressa richiede una fondazione dedicata e la fossa per l’anello di nastro
- Manutenzione degli stampi: riaffilatura, riparazione, sostituzione
- Fermi per cambio produzione: ogni cambio prodotto costa ore non produttive
Una linea laser da coil elimina tutte queste voci. Si installa su pavimento piano, senza fondazione.
Quando la pressa conviene ancora
La pressa vince in un caso: produzione stabile di un solo pezzo oltre 500.000 unità all’anno, con un contratto di lungo periodo già firmato. Le alte cadenze (fino a 60 colpi al minuto) giustificano l’investimento in stampi.
Se però:
- i volumi non sono confermati alla partenza
- il mix cambia più di una volta a trimestre
- sulla stessa linea devono girare più pezzi
- il ciclo di vita del prodotto è sotto i 3 anni
— la linea laser da coil riduce il rischio finanziario e dà flessibilità.
Quando conviene il laser da foglio
La linea laser da coil non è la risposta a ogni lavoro. La macchina laser per lamiera, cioè il laser da foglio, è lo strumento migliore se:
- il tipo di materiale o lo spessore cambia più volte per turno
- il lavoro è fatto soprattutto di prototipi e pezzi singoli in tanti materiali diversi
- il volume annuo di ciascun materiale è troppo basso per consumare coil interi
La linea di taglio laser da coil si ripaga quando pochi tipi di coil coprono la maggior parte della produzione: famiglie di pezzi tagliate dagli stessi due o tre materiali. Il suo terreno migliore sono le serie medie: troppo varie per uno stampo, troppo grandi per caricare un foglio alla volta.
Molte aziende usano entrambi. Il laser da foglio prende i prototipi e i materiali rari, la linea da coil prende i pezzi ripetitivi.
Strategia: prima il laser, poi la pressa
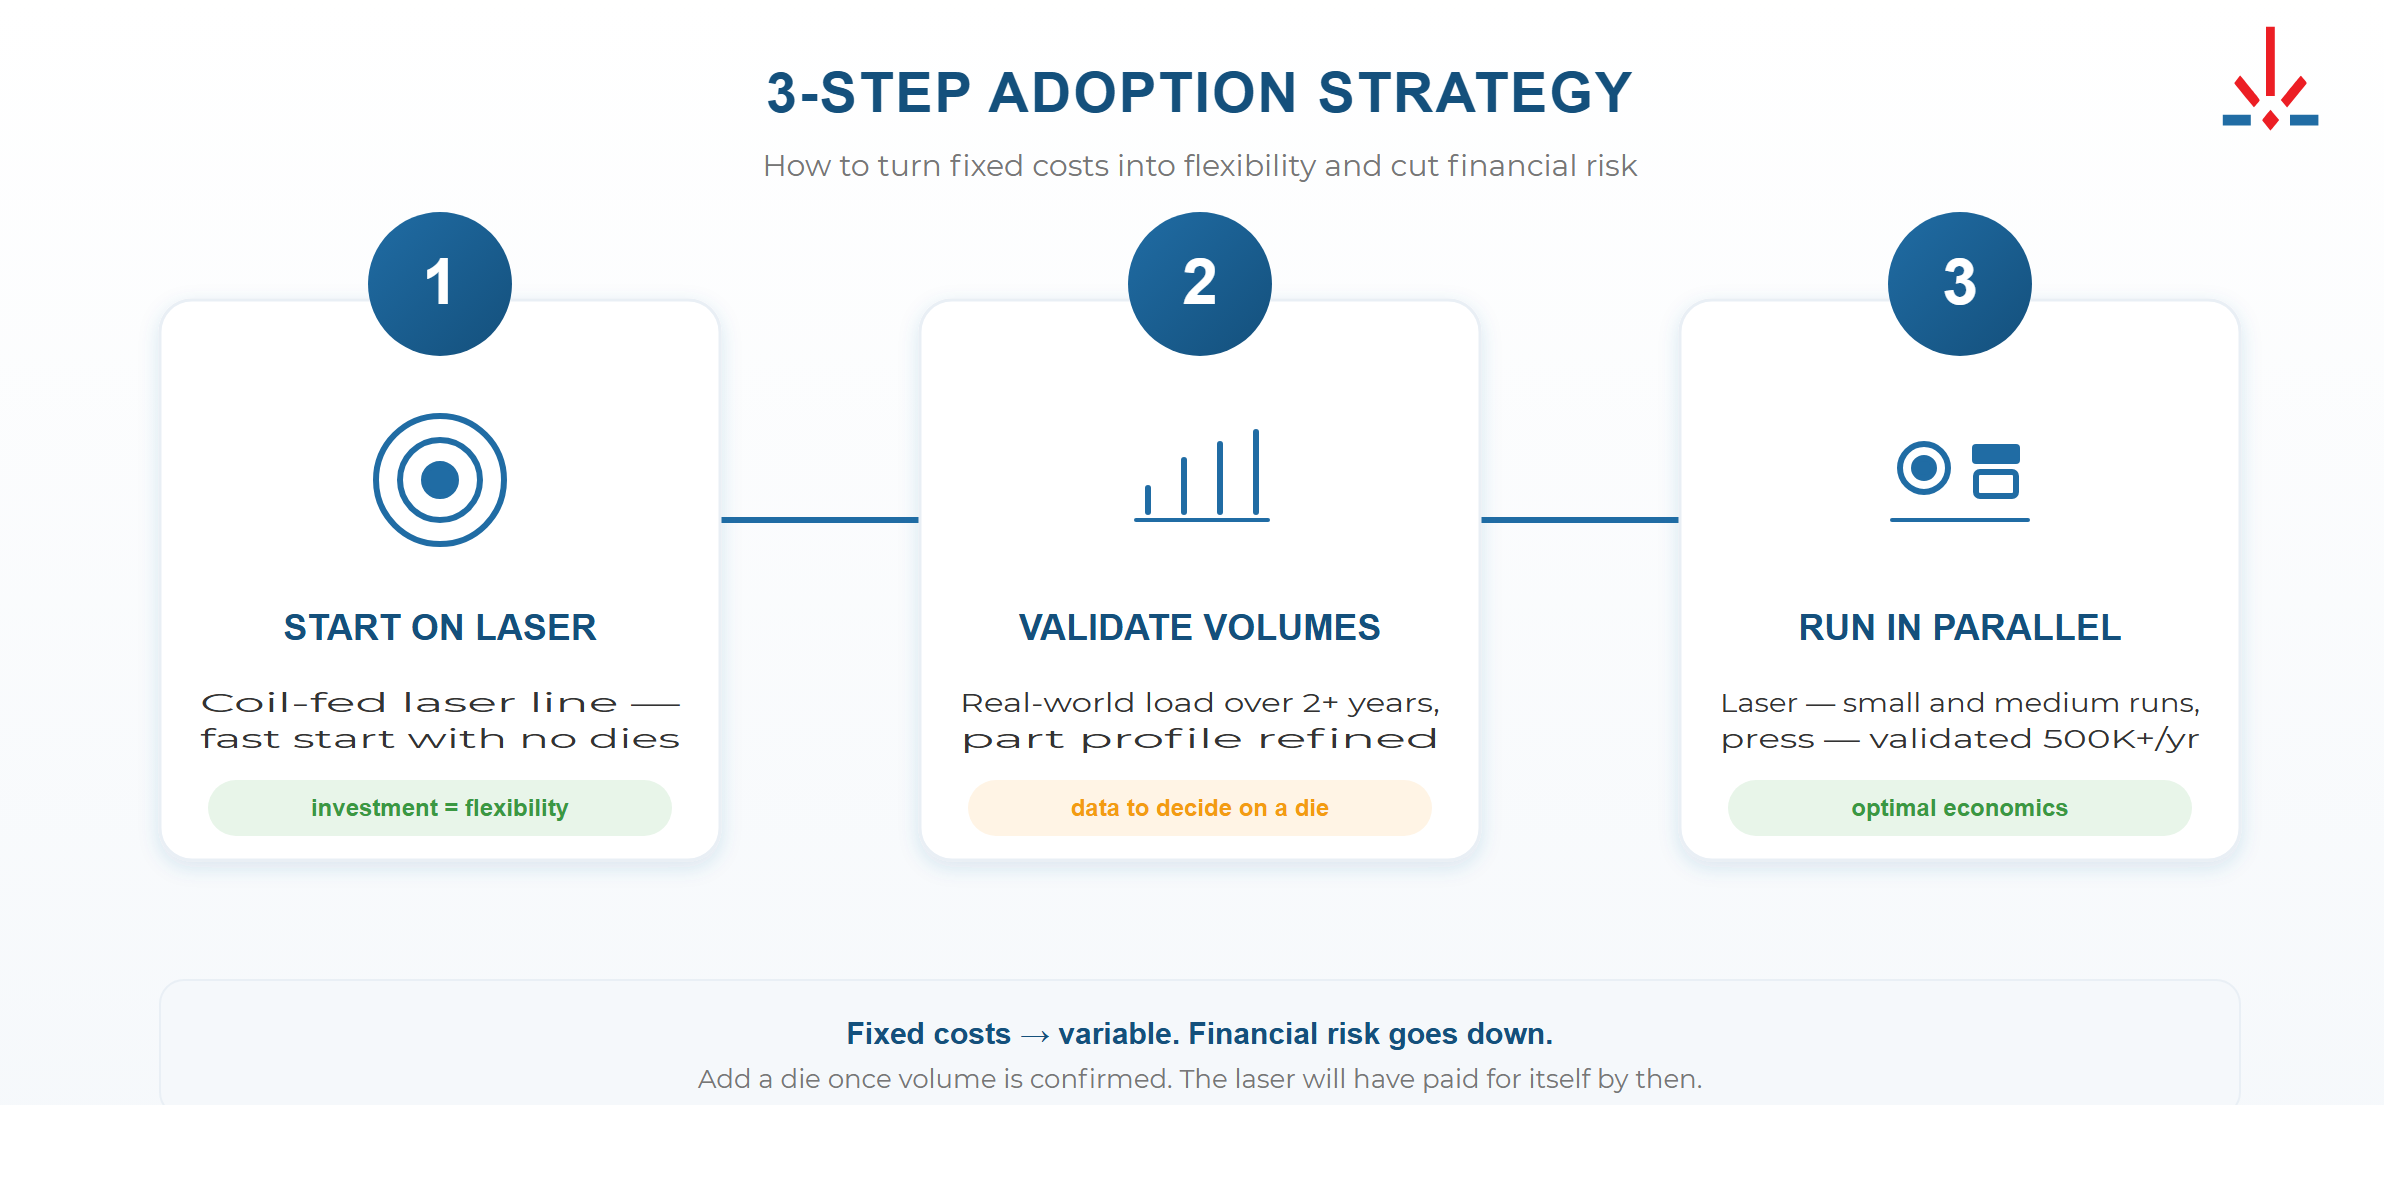
L’approccio migliore per un prodotto nuovo:
- Si parte dalla linea laser da coil — si verificano i volumi reali e si congelano i profili
- Si cresce — se il volume è confermato e stabile per almeno 2 anni, si valuta lo stampo
- Si lavora in parallelo — il laser copre i lotti piccoli e medi, la pressa la grande serie
Il laser trasforma i costi fissi (stampi, opere civili) in costi variabili (energia, gas) e abbassa la barriera d’ingresso.
Quale serie SBMachines fa al caso suo
| La sua esigenza | Serie consigliata |
|---|---|
| Materiale sottile fino a 2 mm, primo passo nel laser da coil | SU3E — entry level, nastro fino a 1.500 mm |
| Gamma completa di spessori fino a 20 mm | SU3Pro — linea completamente automatica, fino a 60 kW |
| Massima produttività sulla serie | SU4 — da 2 a 8 teste di taglio |
| Sfrido minimo, applicazioni zero-waste | SU5 — ottimizzata per il 99% di nesting |
Domande frequenti
D: Una linea laser da coil taglia anche materiale spesso?
R: Sì. Le serie SU3Pro e SU4 tagliano fino a 20 mm con potenza laser fino a 60 kW.
D: Qual è la larghezza massima del coil?
R: Fino a 2.150 mm (serie SU3Pro e SU4). Per chi inizia, la SU3E arriva a 1.500 mm.
D: Quanti operatori servono?
R: 1-2 operatori per linea. Il processo è automatico, dallo svolgimento all’impilamento.
D: In quanto tempo rientra l’investimento?
R: Con volumi alti (8 coil al giorno), in meno di 6 mesi. Il rientro tipico è 6-12 mesi, secondo l’utilizzo e il costo del materiale.
D: Sulla stessa linea si possono lavorare materiali diversi?
R: Sì. Acciaio al carbonio, acciaio inox, alluminio, lamiera zincata e acciai altoresistenziali (AHSS/UHSS fino a 1.200 MPa). Per cambiare materiale basta cambiare il coil, senza altre attrezzature.